Рассказ о том, как складской рабочий решил проверить работу конструкторов упаковки.
Я работаю обычным складским рабочим. Каждый день беру в руки сотни транспортных коробов, вскрываю их, комплектую заказы и собираю смешанные паллеты. Поэтому качество упаковки оцениваю самым практическим способом: насколько удобно с ней работать и в каком состоянии она проходит реальный логистический цикл.
Хорошую упаковку обычно не замечаешь. Плохая заставляет обратить на себя внимание.
Недавно одна из паллет с кондитерской продукцией потеряла устойчивость и рухнула. А поскольку с этими же коробами мне приходится работать постоянно, причина представлялась достаточно очевидной: они сильно деформируются под нагрузкой.
Но здесь следует сделать небольшое признание. Я не совсем обычный складской рабочий. До нынешней работы я более двадцати лет занимался программированием, в том числе разработкой программного обеспечения для упаковочной отрасли: расчётом гофротары, оптимизацией раскроя и паллетирования.
Поэтому один повреждённый короб я не выбросил. Отрезал кусок картона, принёс его домой, достал штангенциркуль — и решил разобраться. Получился довольно интересный практический кейс о том, как не следует выбирать транспортную упаковку по одному-двум удобным показателям.
- Что мы имеем
- Идеальная монопаллета — ещё не идеальная упаковка
- Связать слои практически нечем
- Но что происходит с самими коробами?
- Пять слоёв сами по себе ничего не гарантируют
- Что говорит ГОСТ?
- А сколько на самом деле давит на нижний короб?
- Соответствует ли реальный картон требованиям?
- И всё-таки картон — только половина истории
- Слабый там, где должен быть прочным. Прочный там, где должен открываться
- Прочнее — тоже не всегда лучше
- Но и этого недостаточно
- Десять идеальных коробов могут образовать плохую систему
- Что же в итоге не так с этим коробом?
- Упаковка — не короб
- Вместо заключения
Что мы имеем
Перед нами транспортный гофроящик с кондитерской продукцией Mars, Snickers, Bounty и Milky Way. Маркировка непосредственно на коробе сообщает: 15 × 650 г = 9,75 кг нетто. Таким образом, с учётом массы самого ящика можно считать массу брутто приблизительно равной 10 кг. Внутри находятся мягкие полимерные пакеты с кондитерскими изделиями.
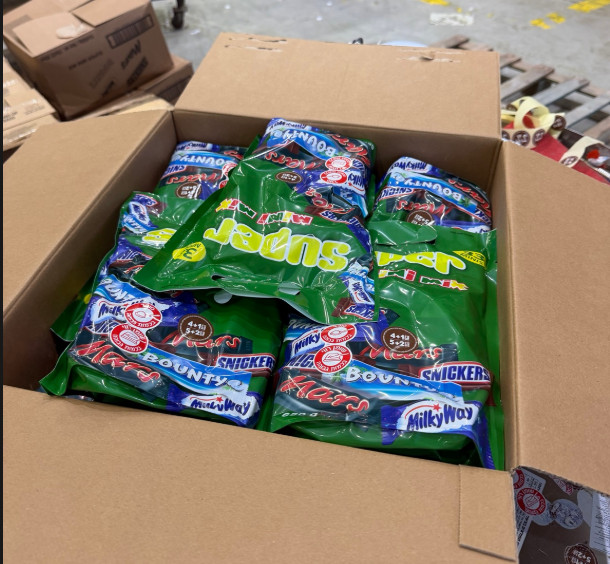
Это важное обстоятельство. Жёсткое содержимое иногда способно воспринимать часть вертикальной нагрузки. Плотно уложенные банки, бутылки, первичная картонная упаковка и некоторые другие продукты могут в той или иной степени участвовать в передаче нагрузки между верхней и нижней поверхностями транспортной тары. Здесь рассчитывать на это не приходится. Основную работу должен выполнять сам гофроящик.
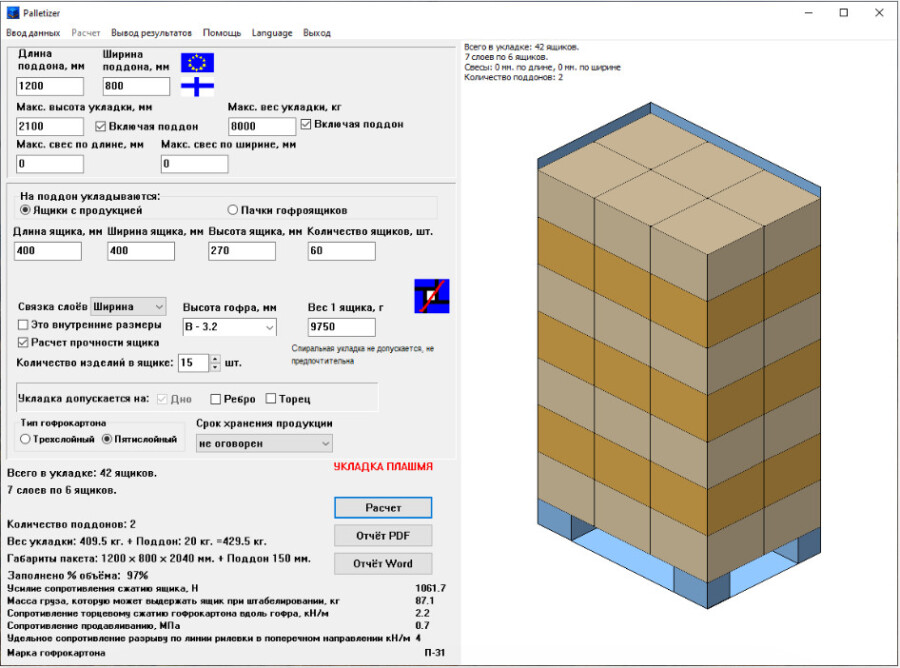
Размеры удалось восстановить по реальной паллете. На стандартной европаллете 1200×800 мм располагаются шесть коробов в слое: 3 × 2 = 6. Размер основания каждого короба составляет приблизительно 400 × 400 мм. По высоте фактически укладывается семь слоёв. При общей высоте груза около 1890 мм получаем высоту одного короба приблизительно: 1890 / 7 = 270 мм.
Таким образом, рабочие размеры короба можно принять равными 400 × 400 × 270 мм. Получаем грузовую единицу: 6 коробов × 7 слоёв = 42 короба. Масса продукции: 42 × 9,75 = 409,5 кг. С учётом массы самих коробов и поддона реальная масса грузовой единицы будет несколько выше.
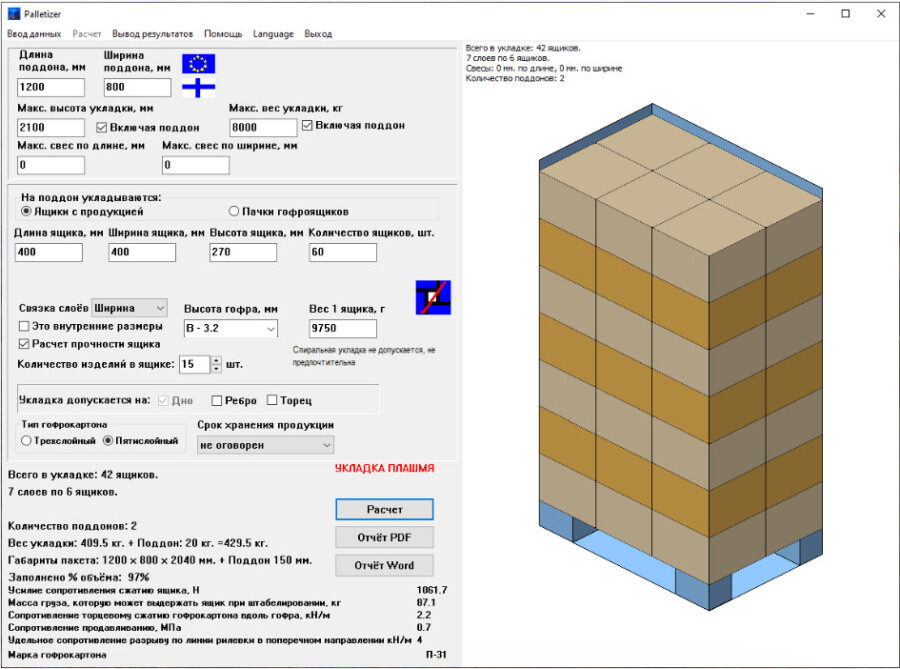
На первый взгляд размеры выбраны прекрасно. Площадь европаллеты используется практически полностью. Свеса нет. Между коробами практически нет пустого пространства. Для регулярной монопаллеты основание 400×400 мм почти идеально. И именно здесь начинается самое интересное.
Идеальная монопаллета — ещё не идеальная упаковка
Если задача конструктора формулировалась как «максимально эффективно разместить одинаковые короба на европаллете», результат действительно трудно критиковать. 1200 делится на 400 без остатка. 800 делится на 400 без остатка. Получаем шесть коробов и практически 100-процентное использование площади.
Но реальная складская логистика состоит не только из монопаллет. При комплектовании смешанного заказа приходится размещать рядом короба разных размеров.
Прямоугольный короб имеет две ориентации: L × W и W × L. Поворачивая его на 90°, комплектовщик получает дополнительную возможность заполнить свободное пространство или изменить структуру слоя.
У квадратного короба 400 × 400 → 400 × 400. Поворот ничего не меняет. Это уменьшает число возможных вариантов смешанной укладки и затрудняет заполнение оставшихся участков слоя. Но есть и другая проблема.
Связать слои практически нечем
При классической паллетизации одним из способов повышения устойчивости грузовой единицы является изменение ориентации коробов между соседними слоями. При подходящей геометрии можно сформировать перевязку, когда вертикальные границы коробов соседних слоёв не полностью совпадают. С квадратами 400×400 мм пространство для таких манёвров резко ограничено.
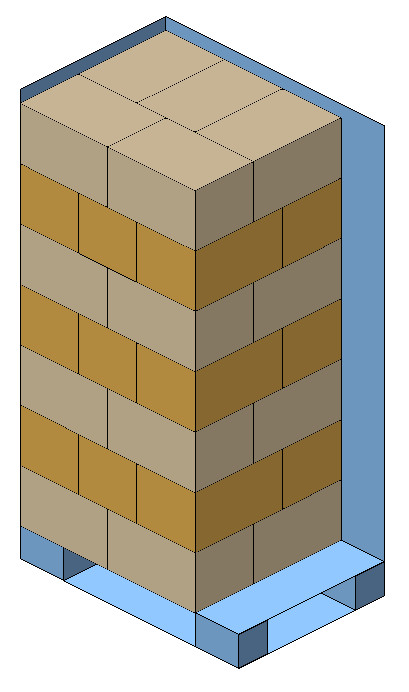
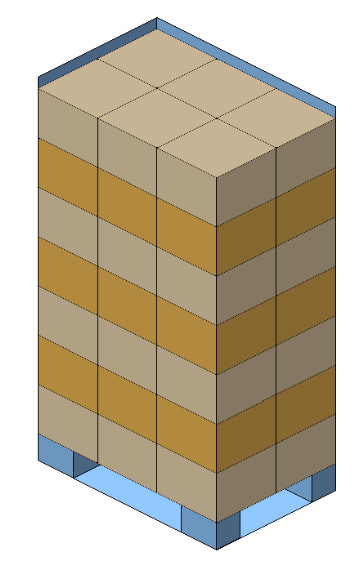
В результате получается интересный инженерный компромисс: размер, практически идеальный для плотности монопаллеты, оказывается далеко не столь удобным для смешанного комплектования и формирования альтернативных схем слоёв.
Это первый урок данного примера: оптимизация упаковки по одному критерию ещё не означает оптимизации логистической системы.
Но что происходит с самими коробами?
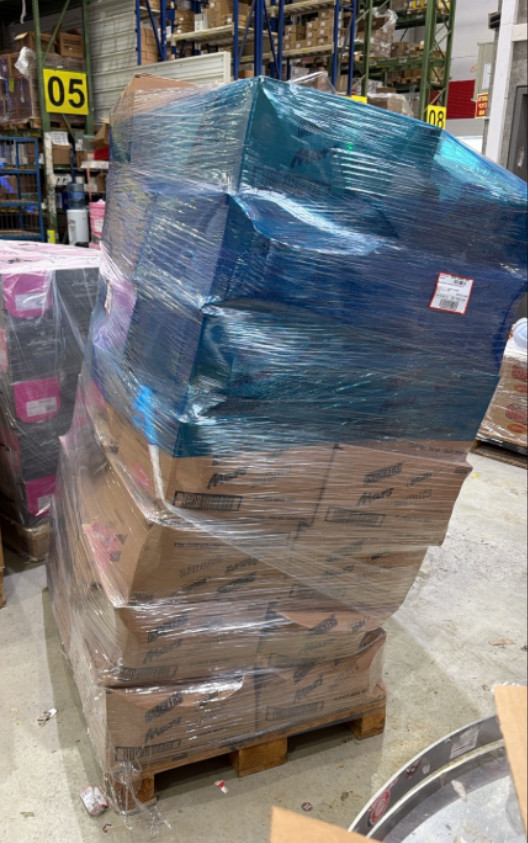
Посмотрим теперь не на компьютерную модель, а на склад. На снимке хорошо видно, что короба теряют первоначальную геометрию. Стенки выгибаются, грани искривляются, некоторые ящики заметно перекошены.
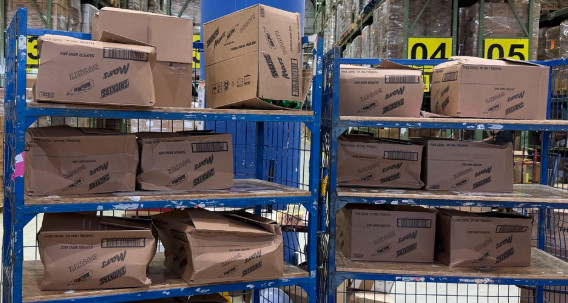
Особенно показателен увеличенный фрагмент.
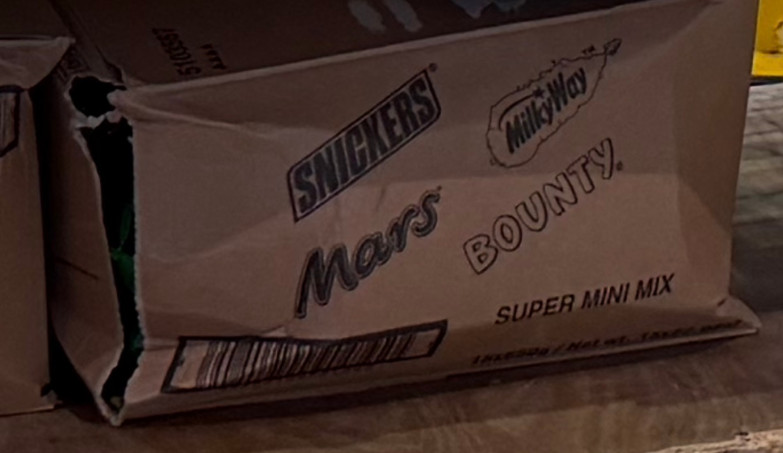
Для штабеля это принципиально. Гофроящик хорошо воспринимает вертикальную нагрузку, пока сохраняется предусмотренная конструкцией геометрия и нагрузка передаётся по несущим элементам ожидаемым образом. Но стоит нижнему коробу существенно деформироваться — условия меняются.
Упрощённо процесс выглядит так: нагрузка → деформация → перекос → неравномерная передача нагрузки → локальная перегрузка → дальнейшая деформация. Возникает положительная обратная связь.
На одном коробе это заканчивается помятой упаковкой. В высоком штабеле деформации нескольких ярусов складываются. Результат мы видим на реальной паллете.
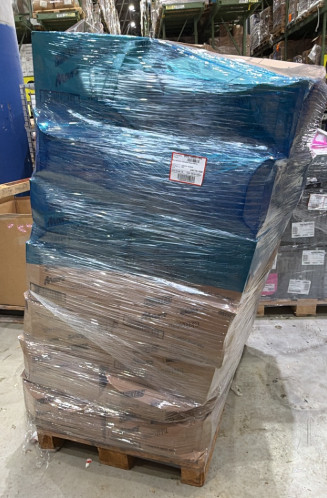
Одна из паллет с такими коробами в процессе работы в итоге потеряла устойчивость и рухнула. Может быть, здесь просто использовали слишком слабый картон? Именно так я первоначально и подумал. На вид материал очень тонкий. Для десятикилограммового транспортного ящика он производит впечатление обычной микрогофры. Но я ошибся.
Я принёс домой фрагмент короба и рассмотрел его срез.
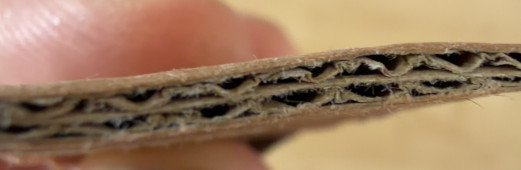
В сечении отчётливо видны: наружный плоский слой; первая гофра; промежуточный плоский слой; вторая гофра; внутренний плоский слой. То есть перед нами пятислойный гофрокартон. Причём обе гофры очень мелкие. Общая толщина материала составляет примерно 3 мм.
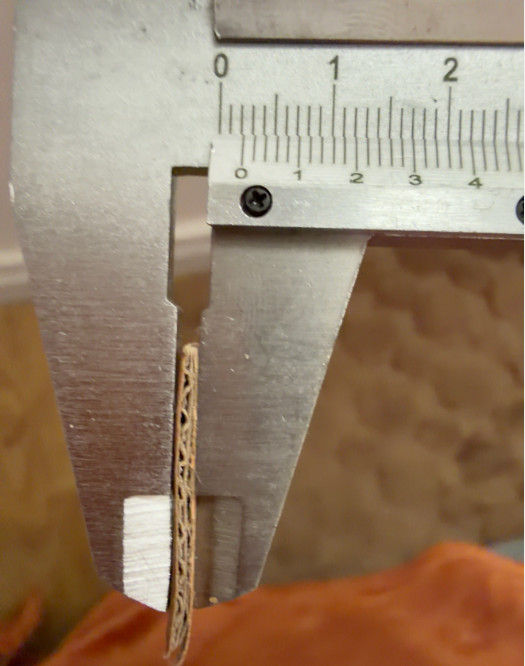
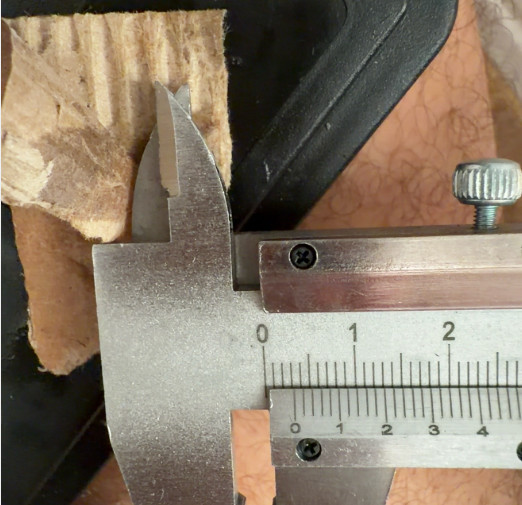
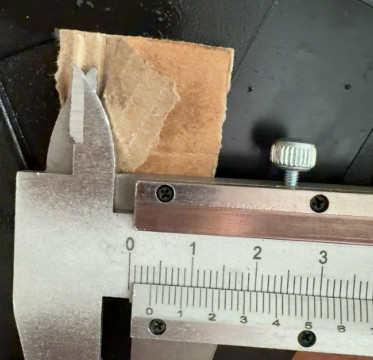
Измерение шага обеих гофр также показывает два различных мелких профиля. По совокупности толщины и наблюдаемой геометрии материал похож на комбинацию профилей E+F (EF). Но главное мы уже знаем точно: это пятислойный картон с двумя мелкими гофрами общей толщиной около 3 мм. И этот факт делает пример гораздо интереснее.
Пять слоёв сами по себе ничего не гарантируют
В бытовом восприятии пятислойный картон автоматически кажется «прочным». Но число слоёв — ещё не характеристика несущей способности готовой транспортной упаковки. На результат влияют характеристики лайнеров и флютинга, профили гофр, показатель ECT, качество изготовления картона, направление гофры, размеры и конструкция ящика, рилёвка, клеевое соединение, влажность и множество других факторов.
А главное — транспортируется не лист картона. Транспортируется готовый ящик в конкретном штабеле. Поэтому попробуем перейти от впечатлений к расчёту.
Что говорит ГОСТ?
Для рассматриваемого ящика были выполнены расчёты требований к гофротаре.
Исходные данные:
- внутренние размеры — 400×400×270 мм;
- масса брутто — 10 кг;
- тип картона — пятислойный;
- количество ящиков в штабеле — 7;
- продукция нагрузку штабеля не воспринимает.
Интересно сравнить результаты двух редакций нормативной методики.
По расчёту на основе ГОСТ 9142-90 требуемое сопротивление сжатию ящика составляет 1061,7 Н. Требуемое сопротивление торцевому сжатию гофрокартона: 2,2 кН/м. Расчёт приводит к марке картона П-31.
Теперь те же исходные условия рассчитаем по ГОСТ 9142-2014.
Получаем:
- сопротивление сжатию ящика — 1764 Н;
- расчётная масса груза, которую может выдерживать ящик при штабелировании, — 144,6 кг;
- сопротивление торцевому сжатию — 3,3 кН/м;
- сопротивление продавливанию — 0,7 МПа;
- сопротивление разрыву по линии рилёвки — 4 кН/м;
- марка картона — П-31.
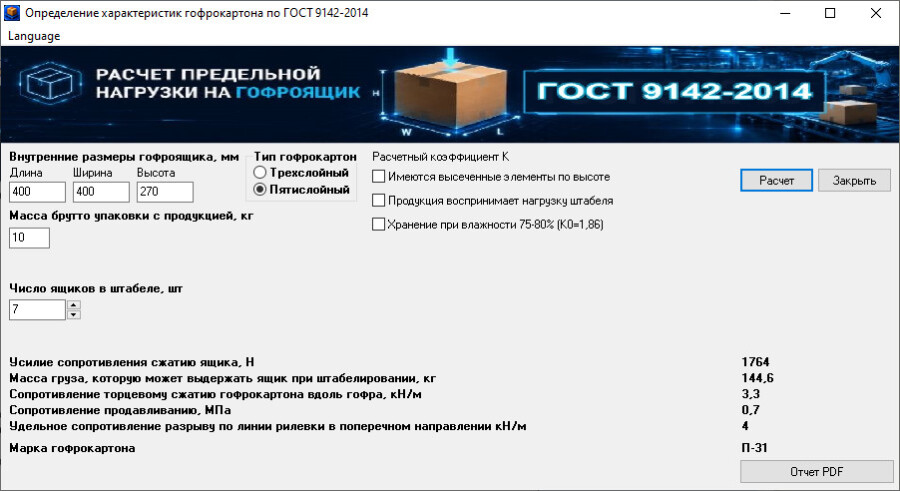
Разница весьма существенна. При совершенно одинаковых исходных условиях: 1764 / 1061,7 ≈ 1,66.
Для рассматриваемого ящика при принятых исходных данных расчётное требование по использованной методике ГОСТ 9142-2014 оказалось примерно на 66% выше результата расчёта по ГОСТ 9142-90. При этом расчётная марка в обоих случаях остаётся П-31.
Это хороший пример того, почему выражения вроде «для десяти килограммов достаточно пятислойки» практически лишены инженерного смысла.
А сколько на самом деле давит на нижний короб?
Здесь полезно отделить массу штабеля от нормативного требования к прочности тары. Над нижним коробом располагаются ещё шесть коробов массой приблизительно по 10 кг. То есть непосредственная статическая масса над ним составляет около: 6 × 10 = 60 кг. Вес: 60 × 9,81 ≈ 589 Н.
Однако расчётное требование к сопротивлению сжатию составляет не 589 Н, а 1764 Н. То есть примерно втрое больше простой статической нагрузки. И это совершенно логично. Реальная упаковка не должна быть рассчитана так, чтобы разрушиться при малейшем превышении идеальной статической нагрузки. Необходимо учитывать условия эксплуатации и предусмотренные методикой коэффициенты.
Именно поэтому нельзя рассуждать: «На нижнем ящике лежит всего 60 килограммов, значит достаточно, чтобы он выдерживал 60 килограммов». Транспортная упаковка так не проектируется.
Соответствует ли реальный картон требованиям?
Вот на этот вопрос имеющихся данных недостаточно. Мы знаем геометрию картона. Мы знаем число слоёв. Мы примерно определили профили гофр. Мы рассчитали требуемые характеристики.
Но мы не проводили лабораторное испытание реального ящика на сопротивление сжатию и не измеряли ECT образца. Поэтому утверждать, что фактически использованный материал «не соответствует ГОСТ», было бы некорректно.
Зато у нас есть другой эксперимент. Он называется реальная эксплуатация.
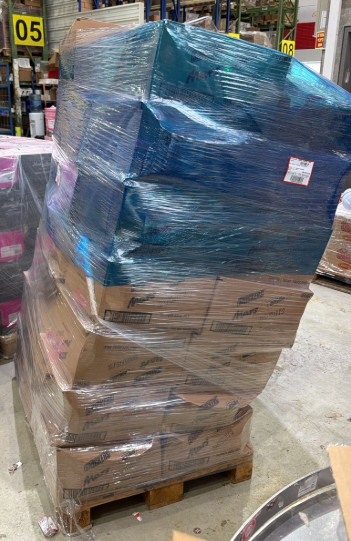
Мы непосредственно наблюдаем деформацию коробов, потерю геометрии штабеля и нарушение устойчивости грузовой единицы. А это уже нельзя списать на расчётную модель.
На фотографии паллета ещё стоит: стрейч-плёнка удерживает грузовую единицу, однако деформация нижних ярусов и нарастающий боковой сдвиг уже хорошо заметны. Сам момент падения я не фотографировал — когда более четырёхсот килограммов продукции оказались на полу, было уже не до телефона: паллету собирали всем цехом.
И всё-таки картон — только половина истории
Если бы единственной проблемой была недостаточная штабельная прочность, можно было бы сказать: возьмём материал мощнее — и вопрос закрыт. Но рассматриваемый короб интересен тем, что проблемы проявляются ещё и в совершенно другом месте. Его очень неудобно открывать.
Все короба на фотографиях складских тележек уже вскрыты. При нормальном открывании они регулярно рвутся.
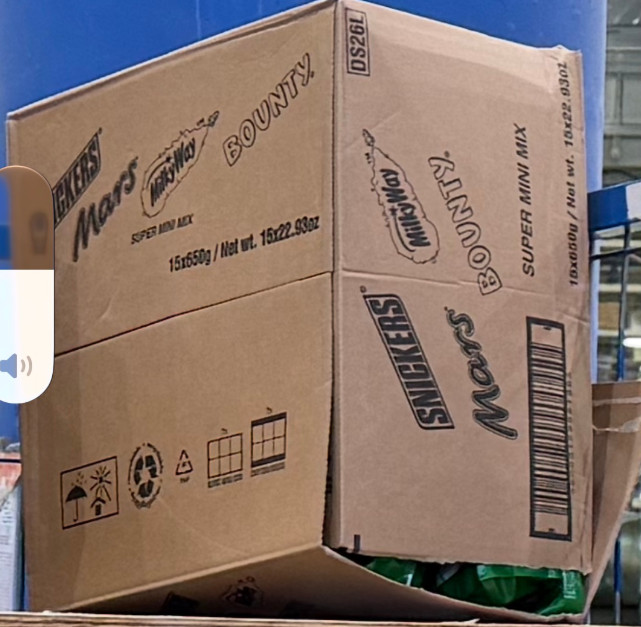
Причём по ощущениям при работе проблема связана в том числе с очень прочным клеевым соединением. Клей держит настолько хорошо, что при попытке раскрыть короб зачастую разрушается не соединение, а окружающий гофрокартон.
Получается рваная жёсткая кромка. При многократном вскрытии таких коробов за смену об неё можно повреждать пальцы. И здесь появляется ещё один интересный парадокс.
Слабый там, где должен быть прочным. Прочный там, где должен открываться
Это, пожалуй, наиболее наглядная характеристика рассматриваемой конструкции. В штабеле нам требуется максимальная сохранность геометрии и достаточная несущая способность. При вскрытии, наоборот, требуется контролируемое разрушение предусмотренного соединения.
А на практике наблюдается почти обратная картина.
Под штабельной нагрузкой короб заметно деформируется. При попытке открыть его клеевое соединение сопротивляется настолько сильно, что рвётся сам картон. Это не означает, что «клей слишком хороший» или «пятислойный картон слишком плохой».
Это означает, что характеристики элементов упаковочной системы должны быть согласованы с функциями, которые эти элементы выполняют. Максимизация отдельной характеристики далеко не всегда улучшает изделие в целом.
Прочнее — тоже не всегда лучше
Самое очевидное решение — заменить материал на гораздо более мощный. Например, взять толстый пятислойный картон с крупными профилями или вообще перейти к заведомо избыточной конструкции. Короб станет прочнее. Но станет ли упаковка лучше?
За дополнительную прочность придётся заплатить увеличением расхода материала, массы, стоимости и толщины заготовки. Инженерная задача состоит не в создании самого прочного ящика. Она состоит в создании достаточно прочного ящика при минимально необходимых затратах ресурсов.
Поэтому правильная последовательность выглядит не так: 10 кг продукта → возьмём пятислойку. А примерно так: продукт → условия логистики → размеры → схема паллетирования → высота штабеля → требуемая прочность → конструкция → характеристики картона → проверка.
Но и этого недостаточно
Можно изготовить короб, который прекрасно выдержит нормативную нагрузку. И всё равно получить неудачную упаковочную систему. Потому что прочность — лишь один критерий.
Вернёмся к размеру 400×400×270 мм. Для конкретной монопаллеты он великолепен. Но склад комплектует не только монопаллеты.
На смешанной паллете квадратное основание лишает комплектовщика одной степени свободы. Поворот на 90° не меняет занимаемую площадь. Возможности перевязки слоёв ограничены. Согласовать такой короб с другими типоразмерами зачастую сложнее.
Отсюда возникает следующая задача: А нужно ли вообще оптимизировать каждый короб независимо от остальных?
Десять идеальных коробов могут образовать плохую систему
Представим ассортимент из десяти продуктов. Для каждого отдельно нашли идеальный транспортный ящик: минимум пустого пространства, минимум расхода картона, хорошая прочность. Получили десять локальных оптимумов.
А затем эти десять типов упаковки встретились на складе. Один короб имеет высоту 270 мм, другой — 190, третий — 310. Основания плохо согласуются. Остатки слоя невозможно заполнить. Верхние короба получают неполную опору. Комплектовщик вынужден искать решение непосредственно при сборке паллеты.
Математически это вполне знакомая ситуация: набор локальных оптимумов не обязан быть глобальным оптимумом системы. Именно отсюда возникает задача унификации гофротары.
Не обязательно использовать один универсальный ящик для всего ассортимента. Но можно подобрать ограниченное семейство согласованных типоразмеров, которые одновременно подходят нескольким группам продукции и хорошо взаимодействуют между собой.
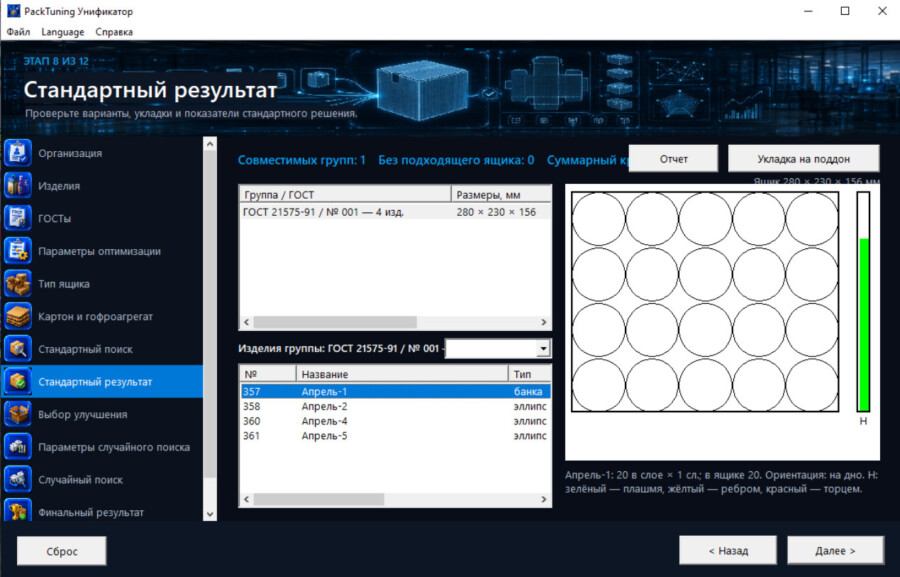
И здесь расчёт размеров должен взаимодействовать с расчётом паллетирования. Потому что хороший унифицированный типоразмер должен отвечать сразу нескольким условиям:
- товар помещается;
- расход материала приемлем;
- прочность достаточна;
- площадь паллеты используется эффективно;
- типоразмер хорошо сочетается с другими;
- смешанные грузовые единицы остаются технологичными и устойчивыми.
Это уже не выбор ящика. Это многокритериальная оптимизация упаковочной системы. От нормативного расчёта — к реальному штабелю. Нормативный расчёт позволяет определить требования к упаковке. Но следующий естественный шаг — моделировать конкретную статическую нагрузку в конкретной грузовой единице.
Не абстрактный «ящик массой 10 кг», а:
- какой короб находится в каком слое;
- что стоит непосредственно над ним;
- как распределяется площадь опоры;
- совпадают ли вертикальные грани;
- насколько нагрузка эксцентрична;
- поддерживает ли продукт стенки;
- как долго груз хранится;
- какие условия влажности предполагаются.
Что же в итоге не так с этим коробом?
Интересно, что нельзя указать на одну очевидную ошибку и сказать: «Вот она». Наоборот, некоторые решения выглядят вполне рационально. Основание 400×400 мм превосходно использует площадь европаллеты. Пятислойный картон сам по себе вовсе не выглядит заведомо неправильным выбором. Масса упаковочной единицы около 10 кг вполне обычна.
Но при реальной эксплуатации обнаруживается целый комплекс проблем:
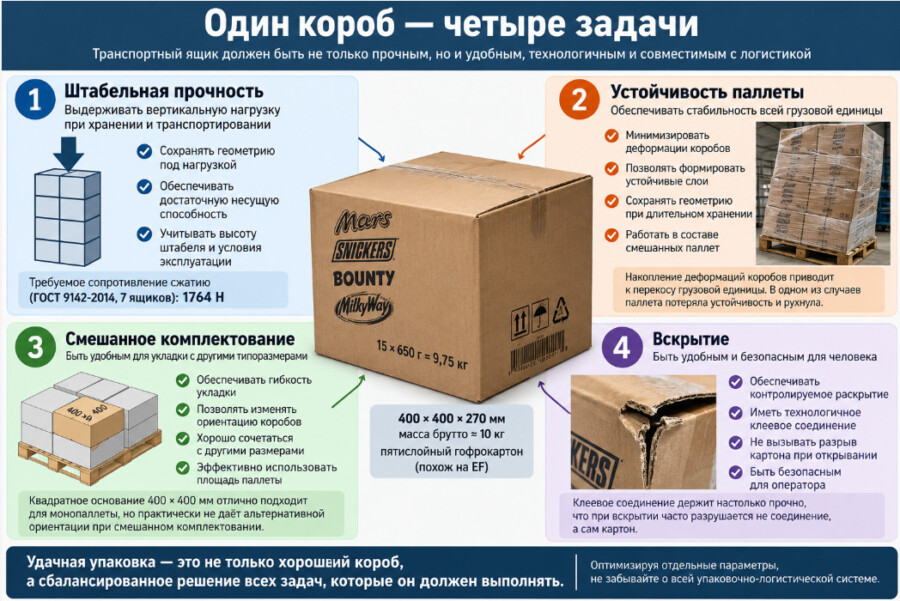
- Штабельная прочность.
При семи слоях нижние короба работают под существенной длительной нагрузкой. Фактически наблюдается заметная потеря геометрии. - Устойчивость паллеты.
Деформации отдельных коробов накапливаются по высоте, вызывая перекос всей грузовой единицы. В наблюдавшемся случае одна из паллет потеряла устойчивость и рухнула. - Смешанное комплектование.
Квадратное основание 400×400 мм прекрасно для монопаллеты, но ограничивает число вариантов ориентации и перевязки при смешанной укладке. - Вскрытие.
Очень прочное клеевое соединение затрудняет ручное открывание. Вместо контролируемого раскрытия регулярно повреждается сам картон, образуя рваные кромки.
И именно совокупность этих факторов делает данный практический пример показательным.
Упаковка — не короб
Наверное, это главный вывод. Когда конструктор выбирает транспортную упаковку, очень легко оптимизировать то, что находится непосредственно перед ним.
Минимизировать площадь заготовки. Красиво разместить продукт. Выбрать привычную марку картона. Получить шесть коробов на паллете без остатка. Каждое такое решение по отдельности может быть совершенно разумным.
Но короб существует не сам по себе. Он становится частью гораздо большей системы:
Продукт → Первичная упаковка → Транспортный короб → Штабель → Паллета → Хранение → Транспортирование → Смешанное комплектование → Вскрытие человеком.
Ошибка на любом переходе может перечеркнуть преимущества, полученные на предыдущем этапе. Именно поэтому хороший транспортный короб — это не короб, у которого минимальная площадь развёртки, максимальная прочность или идеальное заполнение паллеты. Это короб, характеристики которого согласованы со всей системой его использования.
Вместо заключения
Больше двадцати лет я смотрел на подобные задачи с экрана компьютера. Теперь значительную часть рабочего дня я смотрю на них с уровня складской паллеты. И, как ни странно, вторая точка зрения оказалась чрезвычайно полезным дополнением к первой.
Параметры, которые в программе выглядят как:
- L = 400 мм;
- W = 400 мм;
- H = 270 мм;
- m = 10 кг;
- n = 7;
на складе превращаются в совершенно материальные вещи. В короб, который приходится открывать руками. В рваную кромку, о которую можно ободрать палец. В нижний ярус, который постепенно теряет форму. В два метра груза, начинающие крениться в сторону.
И иногда — в четыреста с лишним килограммов продукции, которые приходится собирать после падения паллеты. Поэтому этот пример не доказывает, что микрогофрокартон плох. Он не доказывает, что профиль EF плох. Он даже не позволяет без лабораторных испытаний утверждать, что фактически использованный картон не соответствует нормативным требованиям.
Он показывает другое:
- Нельзя проектировать короб отдельно от продукта.
- Нельзя проектировать продуктовую упаковку отдельно от паллеты.
- Нельзя проектировать паллету отдельно от реального складского процесса.
Потому что конечный объект проектирования — не короб. Конечный объект проектирования — вся упаковочно-логистическая система.
Автор: Виктор Губерниев, независимый разработчик программного обеспечения для упаковочной индустрии.